
01. Service Overview — ICH Q9-Aligned Facility Design and GMP Qualification
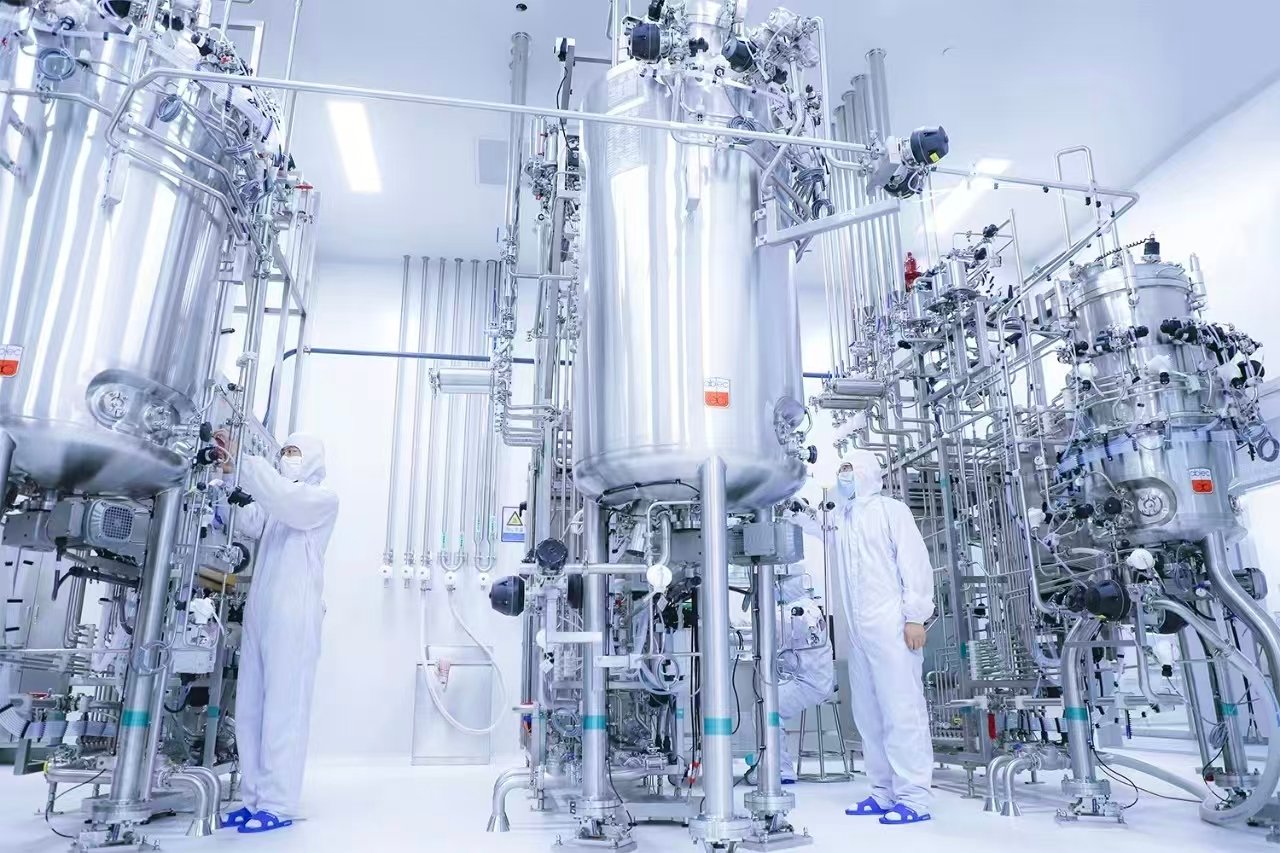
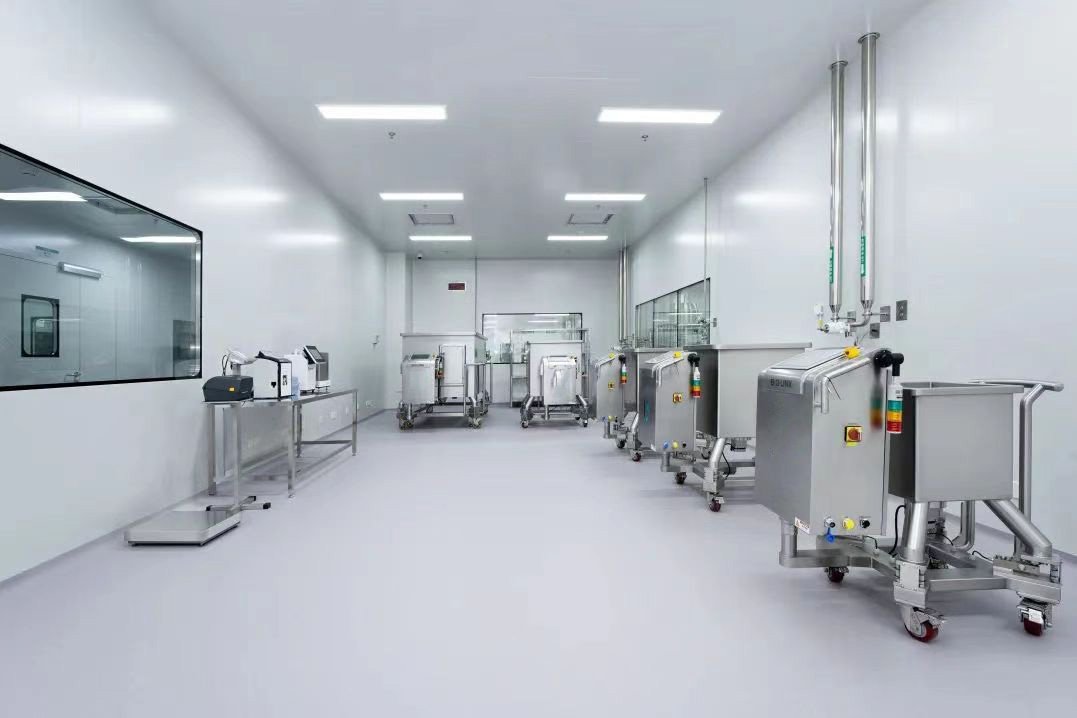
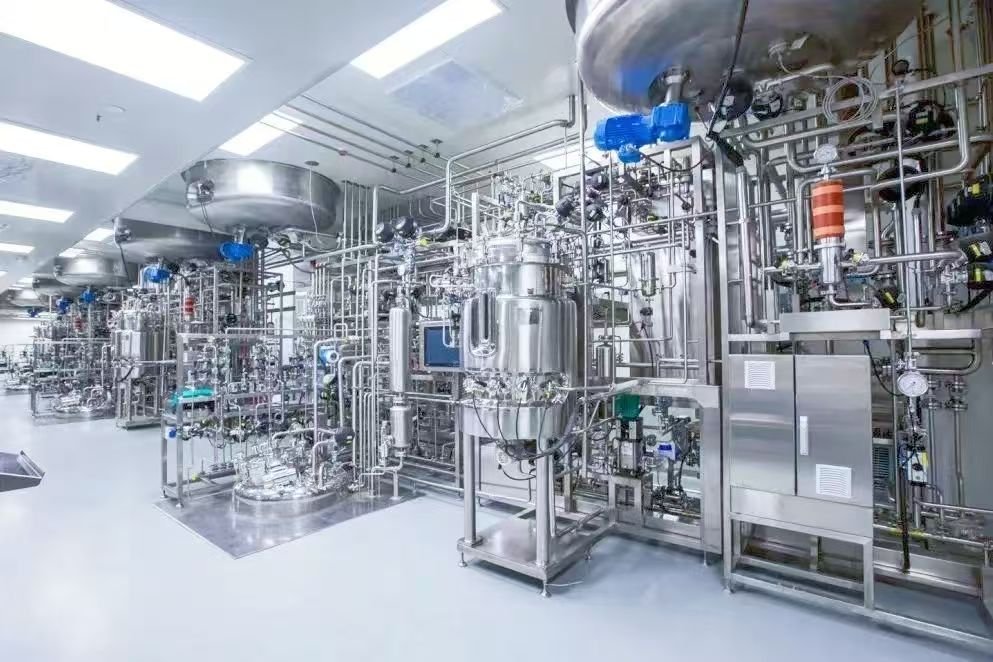
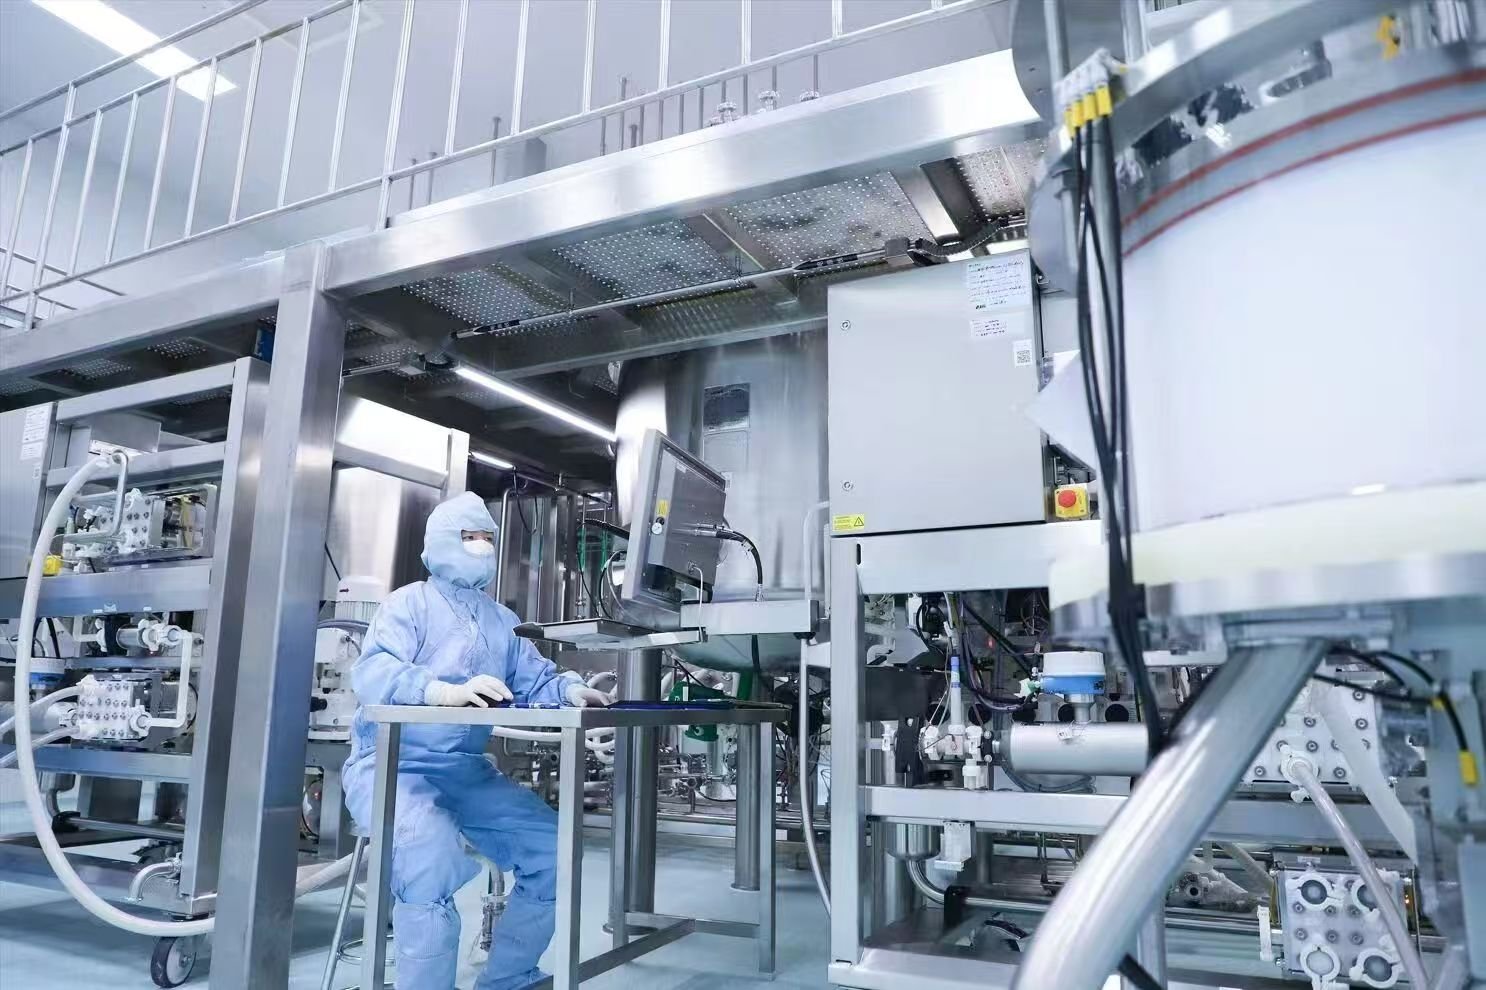
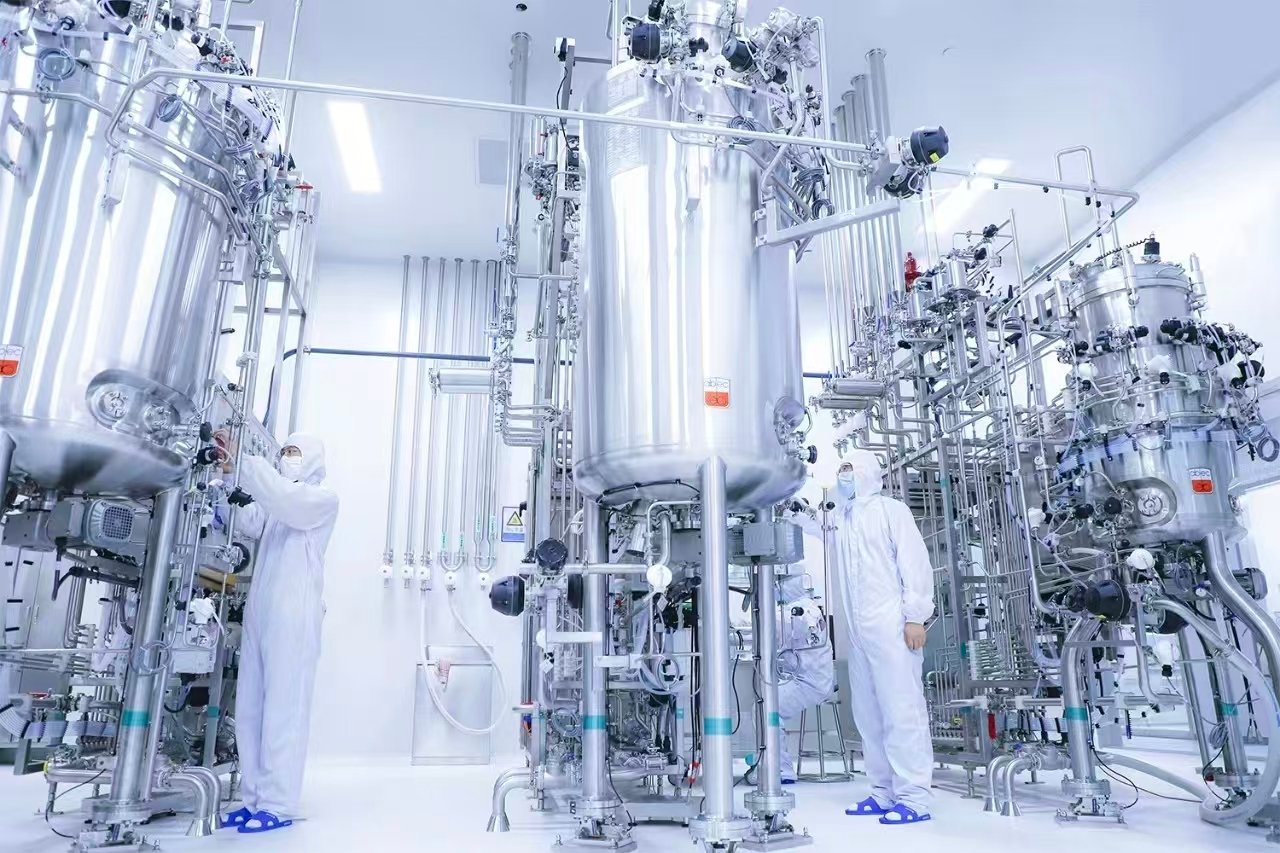
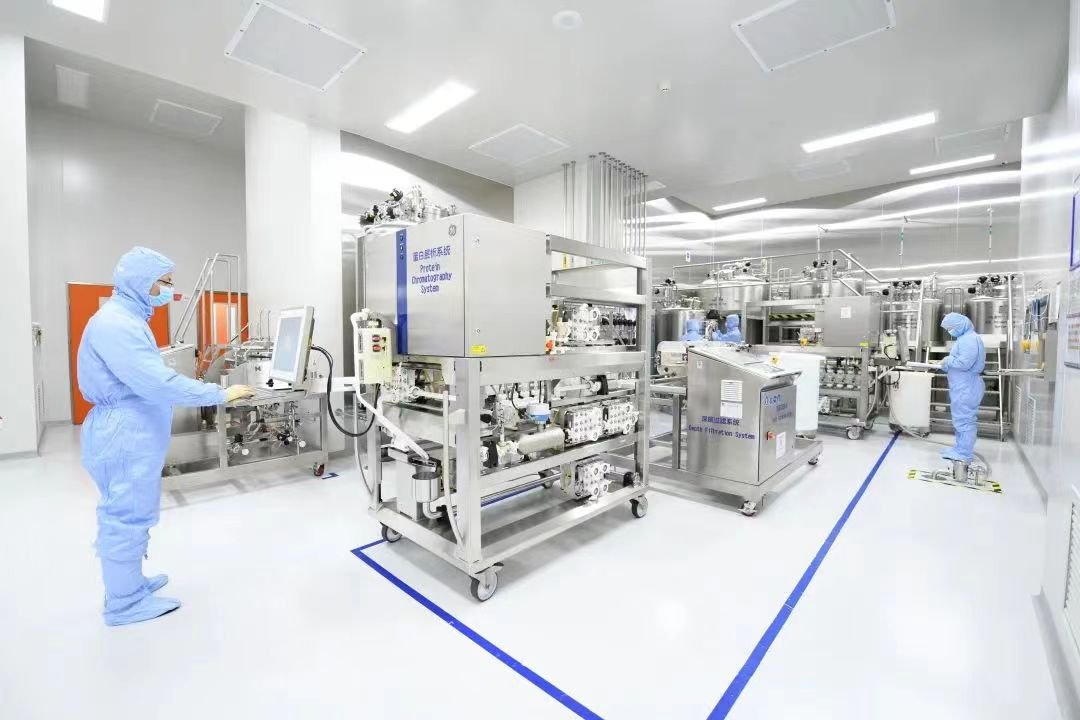
We deliver integrated risk-based plant design and facility qualification services tailored for cGMP-compliant biopharmaceutical manufacturing sites, fully aligned with ICH Q9, FDA, EMA and Annex 1 regulatory requirements. Covering biologic production workshops, sterile processing suites, classified cleanrooms and supporting utility areas, our combined solution embeds systematic quality risk management throughout the entire engineering and validation lifecycle. Differing from conventional static design and rigid qualification workflows, our risk-driven approach identifies product and process hazards at the early design stage, defines graded control levels, and executes targeted commissioning and qualification activities, ensuring facility performance is scientifically matched with actual production risk levels.
02. Core Competencies — Front-End Risk Mitigation and Risk-Tailored Qualification Strategy
Our core strengths lie in the seamless integration of risk-based facility design and differentiated qualification implementation. Traditional design often applies uniform cleanroom standards and full-scale qualification, resulting in unnecessary over-investment or insufficient control at critical process nodes. Our professional team conducts systematic hazard analysis, risk ranking and control mapping based on product characteristics, process sterility requirements and contamination sensitivity. We optimize cleanroom zoning, pressure gradients, airflow organization, personnel/material flow segregation and utility redundancy according to risk criticality. Meanwhile, we adopt risk-prioritized qualification test plans, focusing validation resources on high-impact process zones and critical parameters to eliminate compliance blind spots while avoiding redundant testing.
03. Full Lifecycle Risk-Based Engineering and Qualification Services
We provide one-stop full-lifecycle services covering risk-based conceptual and detailed design, cleanroom and utility system risk optimization, risk-oriented commissioning, DQ/IQ/OQ/PQ execution, continuous risk monitoring scheme formulation and complete audit-ready validation documentation. We support greenfield plant delivery, brownfield facility renovation, cleanroom upgrading and multi-product production line risk re-qualification. All design decisions and qualification test scopes are fully traceable, scientifically justified and aligned with current global GMP risk management guidelines.
04. Core Value — Scientific Compliance, Reduced Audit Risk and Optimized OPEX
Our risk-based plant design and qualification deliver significant regulatory and operational value for biopharmaceutical manufacturers. Scientific graded risk control effectively reduces contamination, deviation and non-compliance risks, stabilizing long-term batch quality and production consistency. Targeted qualification strategies shorten project timelines and reduce redundant validation costs, improving project efficiency and asset utilization. Traceable risk management systems fully satisfy regulatory audit expectations, while flexible facility design reserves space for future process iteration and product switching, helping enterprises build compliant, cost-effective and future-proof biomanufacturing infrastructure.
